الصيانة التنبؤية تعني أن تُجرى الصيانة بناءً على الحالة الفعلية للمعدة، كما تقيسها حساسات الاهتزاز والحرارة والتيار، لا بناءً على جدول زمني ثابت. البداية الصحيحة في أي مصنع إماراتي هي اختيار عدد قليل من المعدات الحرجة، ومراقبتها أشهرًا لبناء خط أساس، ثم ربط الإنذارات بخطة صيانة واضحة، قبل التفكير في نماذج تعلم آلي معقدة.
لماذا يزداد الاهتمام بها في الدولة؟
يُتوقع أن ينمو سوق الصيانة التنبؤية في الإمارات من 271.6 مليون دولار في 2026 إلى 544.9 مليون دولار في 2031، وتُعد برمجيات التوائم الرقمية أسرع شرائحه نموًا بحسب MarketsandMarkets. السبب بسيط: في مصنع يعمل ثلاث ورديات تحت حرارة الصيف، عطل محرك رئيسي أو مضخة تبريد يوقف الإنتاج، وقطعة الغيار قد تحتاج أسابيع للوصول.
والأرقام القديمة ما زالت مفيدة لفهم الحجم. يقدّر دليل أفضل ممارسات التشغيل والصيانة الصادر لوزارة الطاقة الأمريكية (الإصدار 3.0، 2010) أن برنامج صيانة تنبؤية فعالًا يوفر بين 8% و12% مقارنة بالصيانة الوقائية وحدها، وينقل عن مسوحات مستقلة متوسطات مثل خفض تكاليف الصيانة بين 25% و30% وخفض زمن التوقف بين 35% و45%. هذه متوسطات صناعية لا وعود، لكنها تفسر لماذا تستحق التجربة.
الخطوة الأولى: أي المعدات تستحق المراقبة؟
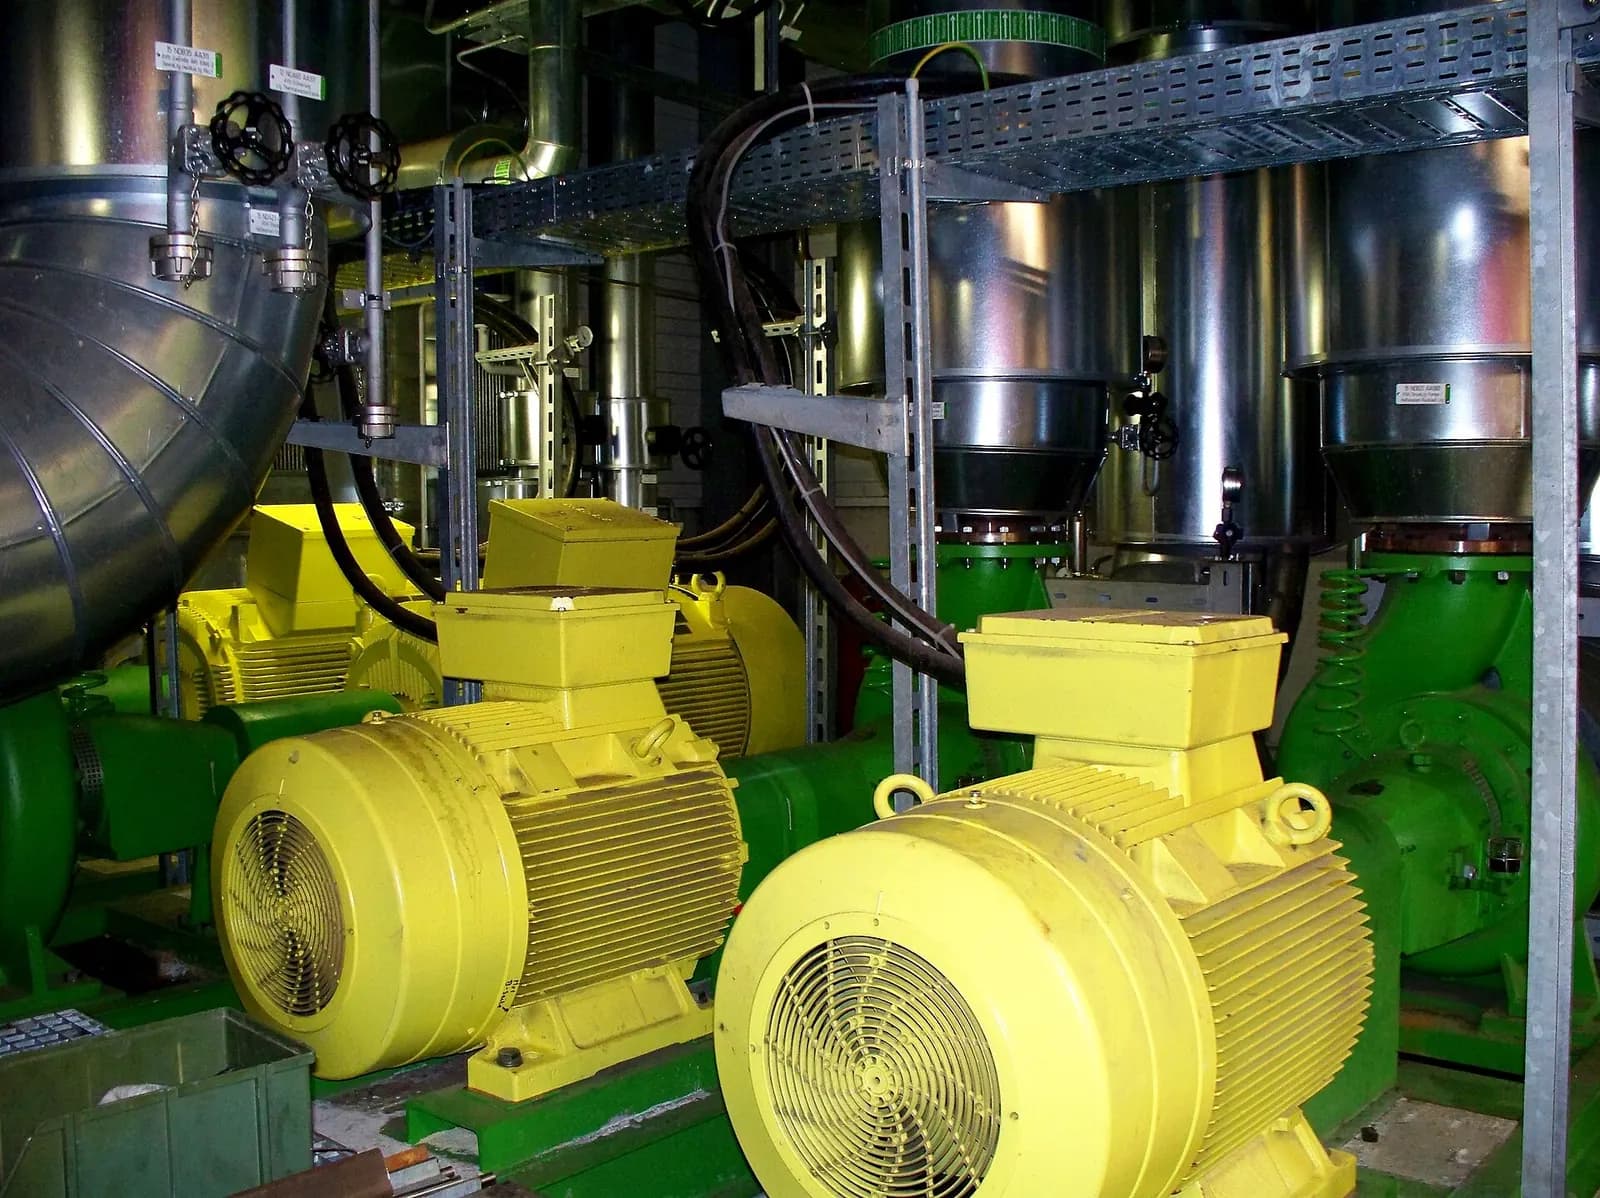
لا تراقب كل شيء. اجلس مع فريق الصيانة والإنتاج وصنّف المعدات بسؤالين: ماذا يحدث للإنتاج إذا توقفت هذه المعدة؟ وكم يستغرق إصلاحها أو استبدالها؟ المعدة التي توقف الخط كله وتحتاج قطعة مستوردة تأتي أولًا. في مصانع الدولة تظهر في رأس القائمة عادة: محركات الضواغط ومضخات التبريد، وصناديق التروس في خطوط المعادن، والمراوح الكبيرة، وآلات البثق والحقن في مصانع البلاستيك.
| نوع المعدة | ما نقيسه أولًا | العطل الذي نبحث عنه |
|---|---|---|
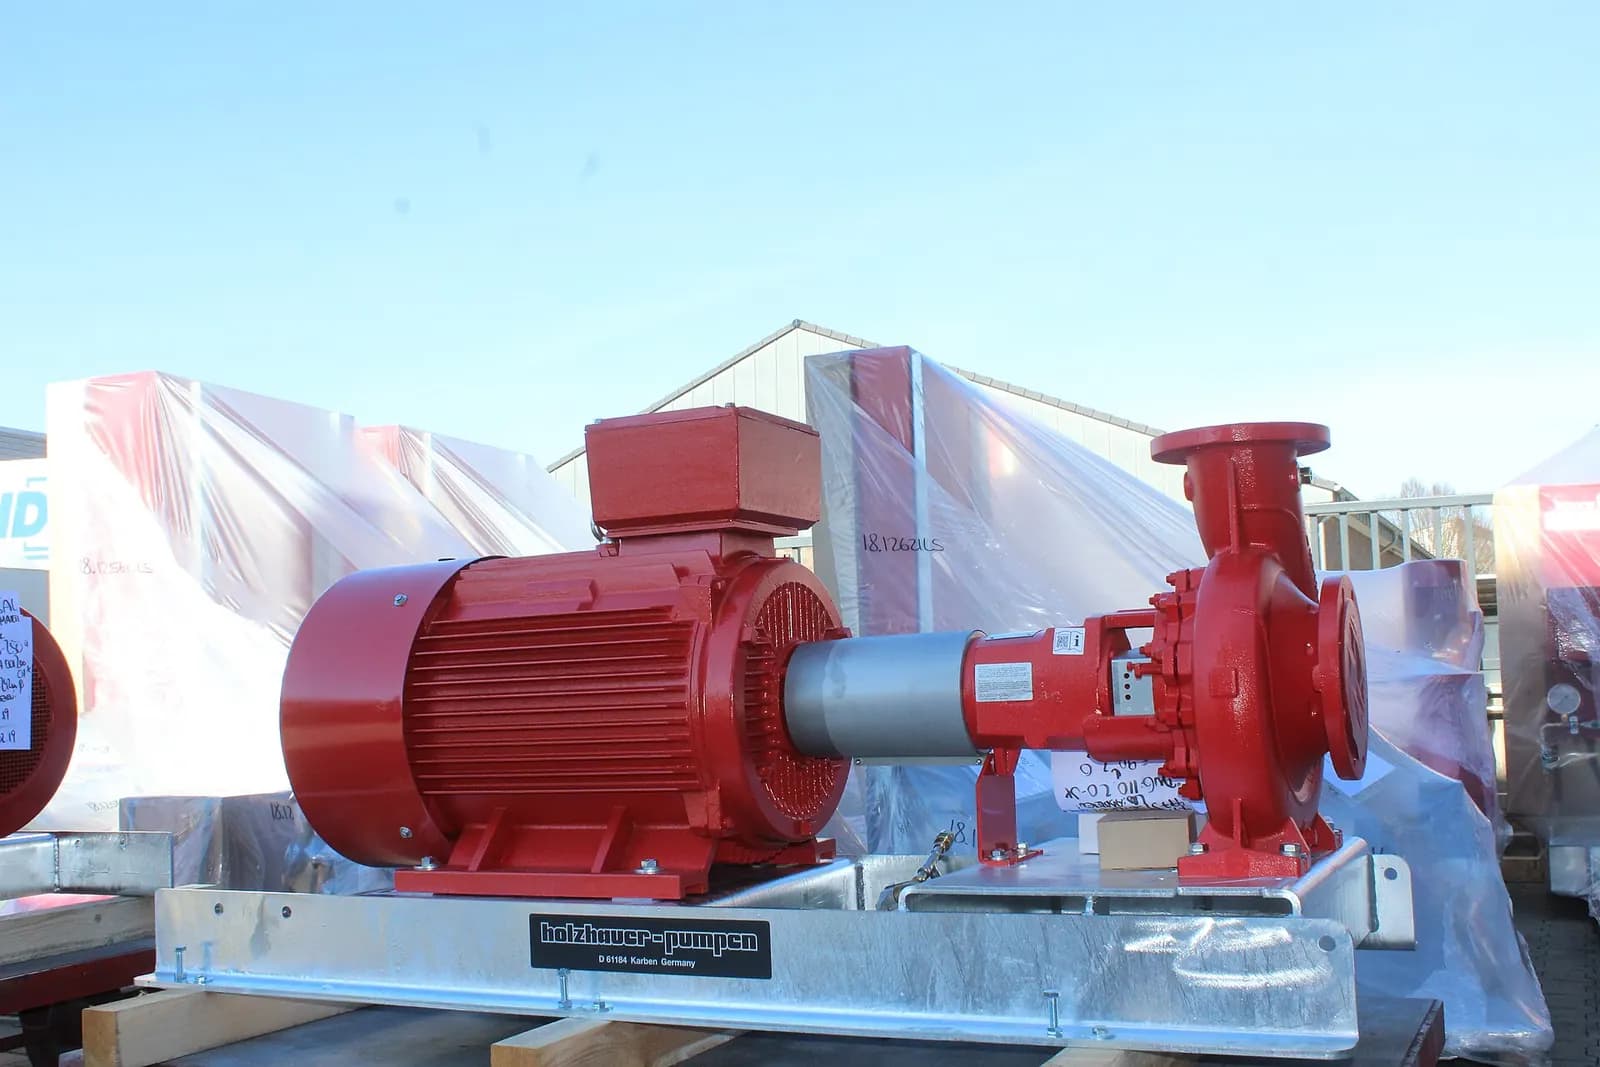
| محرك ومضخة | الاهتزاز والحرارة والتيار | تآكل المحامل، عدم المحاذاة، التجويف |
| صندوق تروس | الاهتزاز وحرارة الزيت | تآكل الأسنان، نقص التزييت |
| ضاغط هواء | الضغط والحرارة وساعات التشغيل | تسرب، تراجع الكفاءة |
| لوحة كهربائية | الحرارة بالتصوير الحراري | توصيلات مرتخية، حمل زائد |
الخطوة الثانية: الحساسات والبيانات
هناك طريقتان. الأولى أجهزة مراقبة الحالة الجاهزة من مصنعي المحامل والمعدات مثل أنظمة مراقبة الحالة من SKF، وهي مناسبة عندما تريد تشخيصًا متخصصًا. الثانية حساسات اهتزاز وحرارة لاسلكية أو سلكية تُقرأ عبر بوابة طرفية وتُدمج مع بيانات التشغيل من PLC. الطريقة الثانية تعطيك ميزة مهمة: أن ترى الاهتزاز بجانب سرعة المحرك وحمله وحالة الخط في اللحظة نفسها، فلا تخلط بين اهتزاز سببه عطل واهتزاز سببه تغيير المنتج.
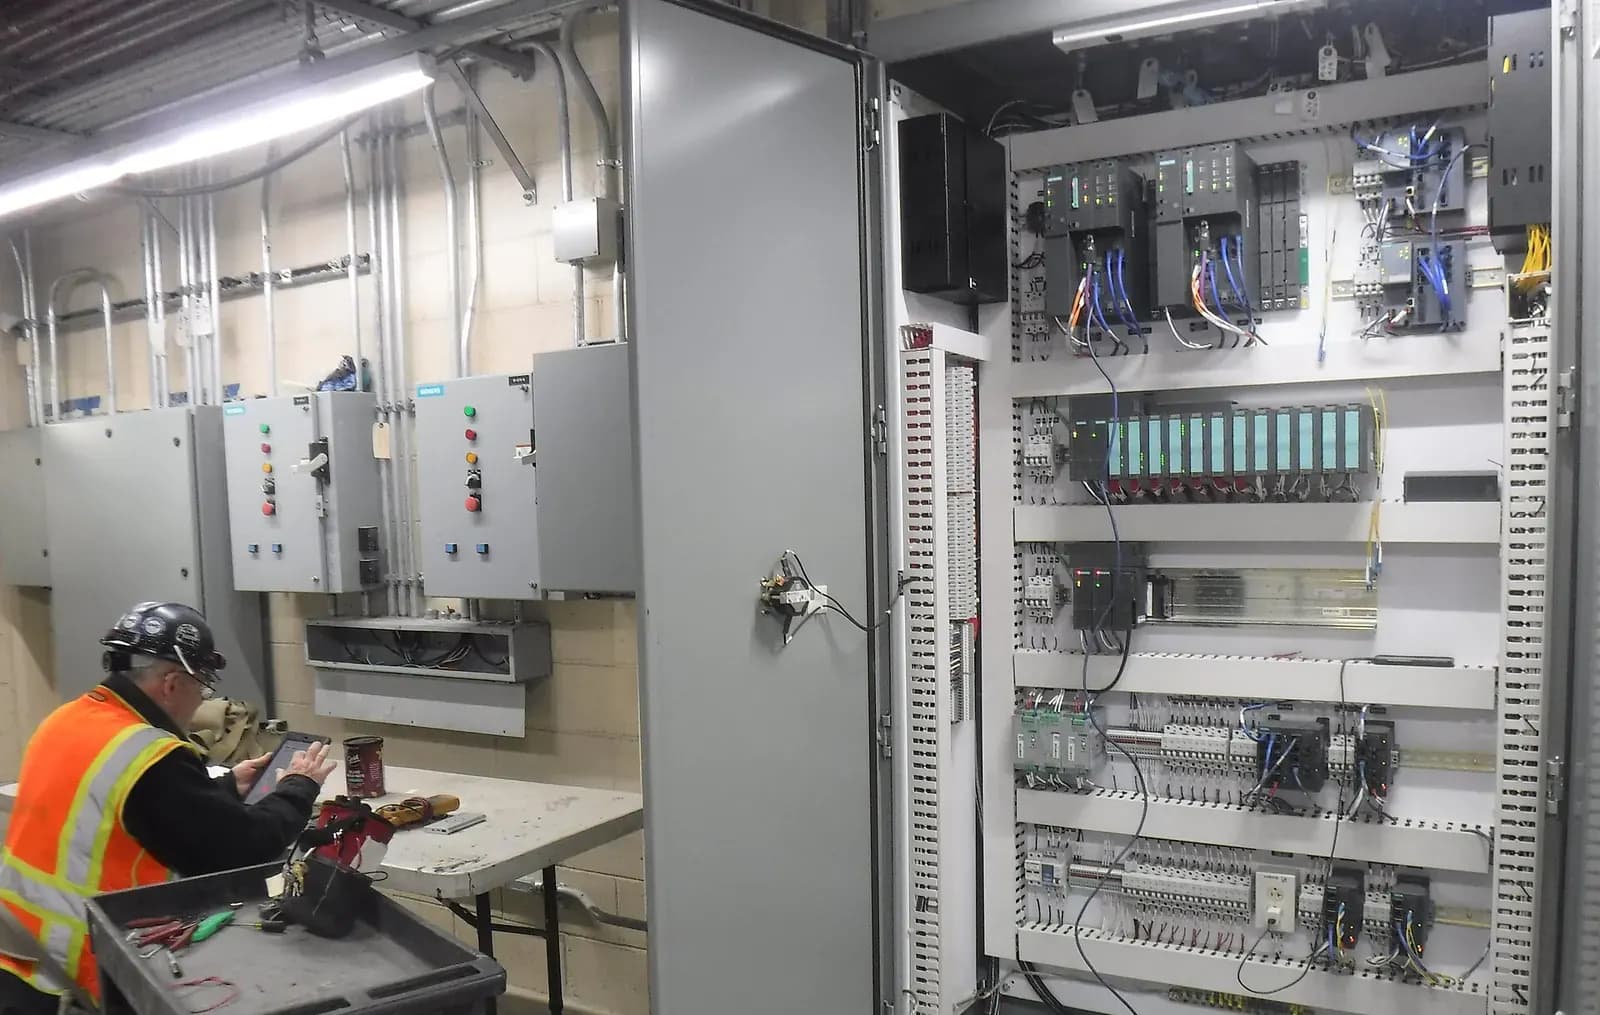
البيانات التشغيلية الموجودة أصلًا في وحدات PLC كنز غير مستغل: تيار المحرك، وعدد مرات التشغيل والإيقاف، وزمن الدورة، وإنذارات الحماية الحرارية. ربطها أولًا لا يكلف حساسات جديدة، وقد يكشف نمطًا قبل أن تشتري أي جهاز. شرحنا طرق الربط في مقال جمع بيانات الآلات وإنترنت الأشياء الصناعي.
اعمل وفق معايير مراقبة الحالة
لا داعي لاختراع المنهج من الصفر. يضع معيار ISO 17359 إجراءات عامة لإنشاء برنامج مراقبة حالة لأي آلة: تحديد المعدات، وأنماط الأعطال، والقياسات المناسبة، وطريقة اتخاذ القرار. ويحدد معيار ISO 20816-1 إرشادات قياس اهتزاز الآلات وتقييمه، بما في ذلك الحكم على مقدار الاهتزاز وعلى تغيّره عبر الزمن. الاستناد إلى هذه المعايير يجعل عتباتك قابلة للدفاع أمام الإدارة والموردين وشركات التأمين، بدل أرقام اختارها شخص واحد.
ظروف الإمارات تغيّر الحسابات
الحرارة المحيطة في الصيف ترفع درجة حرارة المحركات والمحامل وتقلل هامش التبريد، والغبار يسد المرشحات ومراوح التبريد أسرع مما تفترضه كتيبات المصنعين الأوروبيين. لذلك نبني خطوط الأساس على فصلين على الأقل إن أمكن، ونقارن حرارة المحرك بحرارة المكان لا بقيمة ثابتة. وفي المواقع الساحلية قرب الموانئ، الرطوبة والملوحة تؤثران على التوصيلات الكهربائية، فيصبح التصوير الحراري للوحات جزءًا أساسيًا من البرنامج لا إضافة اختيارية.
الخطوة الثالثة: من الإنذار إلى أمر العمل
- ابنِ خط أساس لكل معدة لعدة أسابيع في ظروف تشغيل عادية.
- حدد عتبتين: تنبيه للمتابعة، وإنذار يستدعي فحصًا خلال أيام.
- اربط كل إنذار بإجراء مكتوب: من يفحص، وبأي أداة، وما القطعة المطلوبة.
- سجّل نتيجة كل فحص. هذه السجلات هي ما سيُدرّب أي نموذج تنبؤي لاحقًا.
- راجع العتبات كل ربع سنة، فالإنذار الذي يتكرر دون عطل حقيقي يُفقد الفريق ثقته بالنظام.
Wireless IoT Vibration Sensors for Industrial Monitoring
TE Connectivity
هذا الفيديو مستضاف على YouTube، وتشغيله يحمّل محتوى من Google وقد يضبط ملفات تعريف ارتباط.
المشاهدة على YouTubeمن يملك البرنامج داخل المصنع؟
أكثر برامج الصيانة التنبؤية تفشل لأسباب تنظيمية لا تقنية. يجب أن يكون هناك شخص واحد مسؤول عن مراجعة الإنذارات أسبوعيًا، وأن تُربط الإنذارات بنظام أوامر العمل الذي يستخدمه فريق الصيانة أصلًا، لا بلوحة منفصلة لا يفتحها أحد. ونوصي بتدريب فنيين اثنين على الأقل على قراءة أطياف الاهتزاز الأساسية واستخدام الكاميرا الحرارية، حتى لا يعتمد البرنامج على مورد خارجي في كل قرار. الأدوات التي يحتاجها الفريق بسيطة:
- جهاز اهتزاز محمول للتحقق من الإنذارات في الموقع.
- كاميرا حرارية للوحات الكهربائية والمحامل.
- سجل موحد للأعطال يذكر السبب الجذري لا العَرَض فقط.
كيف تحسب العائد قبل التوسع
ابدأ بتجربة على خمس إلى عشر معدات لمدة ستة أشهر، وقِس ثلاثة أرقام قبلها وبعدها: ساعات التوقف غير المخطط على هذه المعدات، وكلفة قطع الغيار الطارئة والشحن السريع، وساعات العمل الإضافي للصيانة. إذا كان مصنعك يخسر في ساعة توقف واحدة ما يعادل كلفة حساسات خط كامل، فالحساب سهل. وإذا لم تكن تعرف كلفة ساعة التوقف، فهذا أول رقم يجب حسابه قبل أي استثمار.
متى يأتي دور التوأم الرقمي والذكاء الاصطناعي؟
عندما تتراكم بيانات حالة موثوقة وسجلات أعطال حقيقية، يمكن الانتقال إلى نماذج تتنبأ بالعمر المتبقي، أو إلى توأم رقمي تشغيلي للمصنع يجمع الحالة والإنتاج والطاقة في مكان واحد. قبل ذلك، أي نموذج ذكي سيتعلم من ضوضاء. والقاعدة التي نعمل بها: لا ننتقل إلى نموذج تنبؤي لمعدة ما لم يتوفر لها سجل يضم عدة أعطال موثقة بأسبابها، وإلا تبقى العتبات الواضحة والمراجعة الهندسية أصدق من أي خوارزمية.
الخطوة التالية
أرسل لنا قائمة بأهم عشر معدات في مصنعك وتاريخ أعطالها في آخر سنة عبر صفحة التواصل، وسنقترح تجربة محددة النطاق ضمن خدمات هندسة الأتمتة والصيانة التنبؤية. ويمكنك قراءة خطة ترقية المصنع على مراحل لترى أين تقع هذه الخطوة.