إنترنت الأشياء الصناعي في مصنع قائم يبدأ ببوابة طرفية تقرأ البيانات الموجودة أصلًا في وحدات PLC وأجهزة القياس، عبر بروتوكولات مثل OPC UA أو Modbus أو S7، ثم ترسلها بطابع زمني إلى قاعدة بيانات أو منصة تحليلات عبر MQTT. لا حاجة في البداية إلى تعديل برامج التحكم ولا إلى حساسات جديدة على كل آلة.
في المصانع التي نعمل معها في الدولة، نجد غالبًا أن أكثر من نصف المعلومات المطلوبة لقياس الكفاءة موجود فعلًا داخل وحدات التحكم: عدادات الإنتاج، وحالات التشغيل والتوقف، والإنذارات، ودرجات الحرارة والضغوط. المشكلة أنها محبوسة هناك.
المعمارية البسيطة التي تعمل
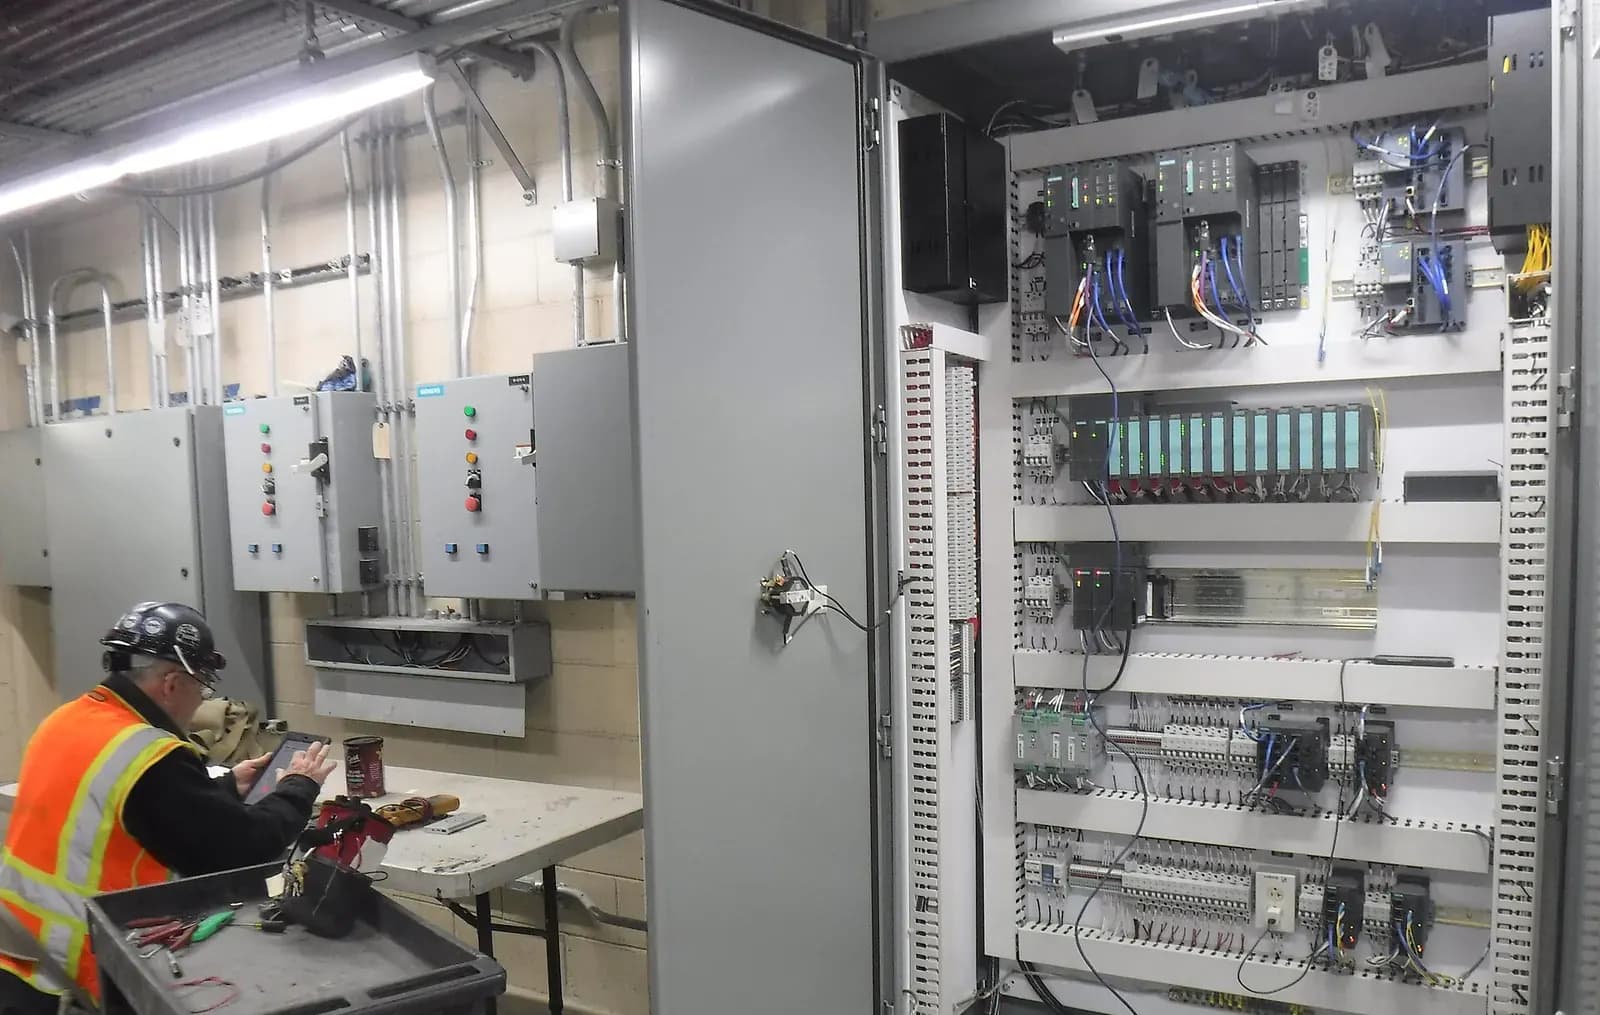
- طبقة الآلة: وحدات PLC وأجهزة القياس والعدادات كما هي.
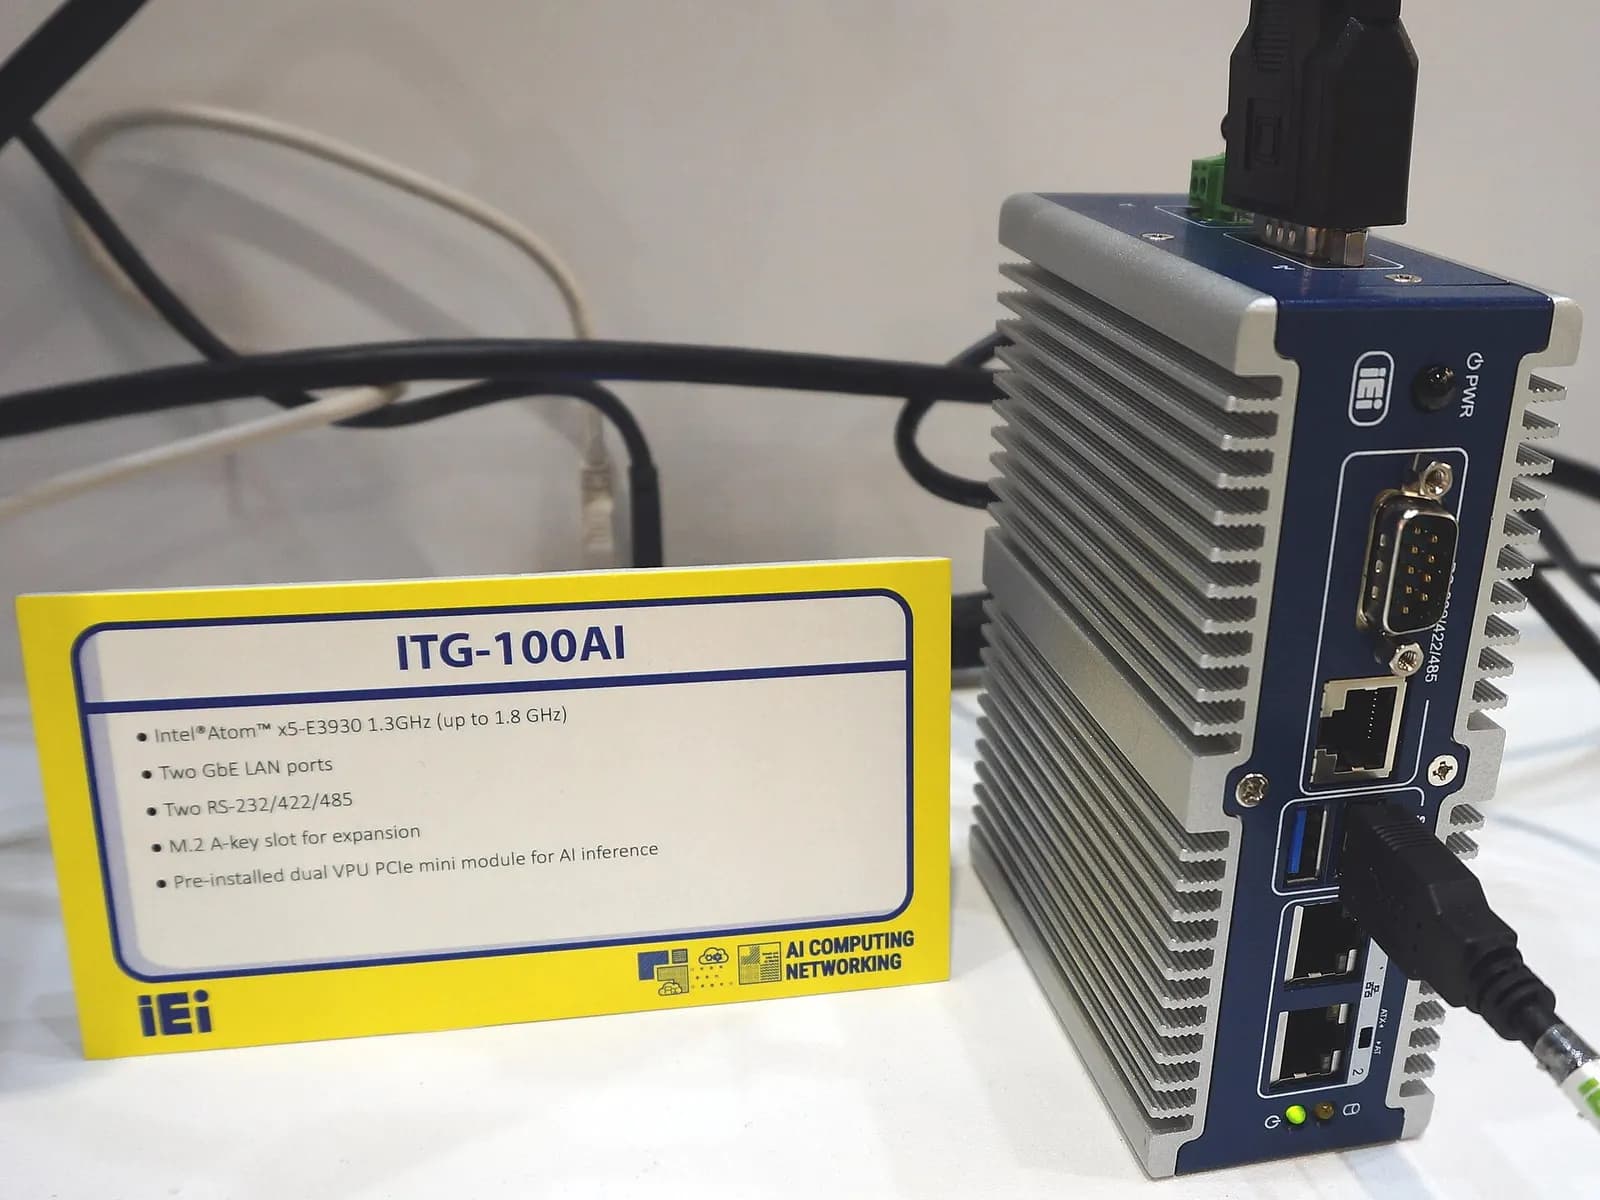
- البوابة الطرفية: جهاز صناعي داخل المصنع يقرأ الإشارات بالبروتوكول الأصلي لكل آلة، ويحوّلها إلى نموذج بيانات موحد، ويخزنها مؤقتًا إذا انقطع الاتصال.
- النقل: رسائل MQTT أو OPC UA إلى خادم داخلي أو سحابة، عبر شبكة مقسّمة ومحمية.
- التخزين والعرض: قاعدة بيانات زمنية، ولوحات أداء، وتقارير الكفاءة.
هذا النمط يتوافق مع نموذج الطبقات في معيار ISA-95 لتكامل أنظمة المؤسسة والتحكم، الذي يفصل بين التحكم في الآلة وإدارة الإنتاج وأنظمة الأعمال. الفصل مهم لأن أي خلل في طبقة البيانات يجب ألا يوقف الآلة.
OPC UA أم MQTT؟
السؤال الشائع، والإجابة أنهما يكملان بعضهما غالبًا. OPC UA يناسب القراءة من الآلات ووحدات التحكم الحديثة لأنه يحمل نموذج بيانات غنيًا وأمانًا مدمجًا، ومعظم وحدات PLC الحديثة تدعمه. أما MQTT فبروتوكول نشر واشتراك خفيف يناسب نقل البيانات من مواقع كثيرة إلى خادم مركزي. وتضيف مواصفة Sparkplug من Eclipse فوق MQTT تعريفًا موحدًا للرسائل وحالة الأجهزة، فلا يخترع كل مشروع طريقته الخاصة.
| المعيار | أين يناسب | ملاحظة |
|---|---|---|
| OPC UA | القراءة من وحدات PLC والآلات | نموذج بيانات وأمان مدمج |
| MQTT | النقل من البوابات إلى الخادم أو السحابة | خفيف ويتحمل الشبكات الضعيفة |
| Sparkplug | توحيد رسائل MQTT | يحدد حالة الأجهزة وبنية الرسالة |
| Modbus و S7 | الآلات القديمة | تحتاج إلى بوابة تحويل |
وللإنصاف، OPC UA الذي أطلقته مؤسسة OPC في 2008 يحمل أمانًا مدمجًا بشهادات X.509 والتشفير والتوقيع، ويعمل من المتحكمات الصغيرة حتى السحابة. لذلك نستخدمه حيث تدعمه الآلة، ونترك البروتوكولات الأقدم للآلات التي لا خيار فيها.
مثال توضيحي: مصنع أكياس بلاستيك
تخيل مصنعًا لأكياس البلاستيك فيه ست آلات بثق وأربع آلات قص ولحام من أجيال مختلفة. آلتا البثق الأحدث تدعمان OPC UA، والبقية تعمل بوحدات PLC قديمة تُقرأ عبر بروتوكول S7 أو Modbus، وآلة واحدة بلا أي منفذ. البوابة الطرفية تقرأ من الجميع، وتُركّب على الآلة الصامتة ثلاث إشارات بسيطة. بعد شهر واحد يرى المدير لأول مرة استهلاك الطاقة لكل كيلوغرام منتج لكل آلة، ويكتشف أن آلة قديمة تستهلك أكثر بوضوح من مثيلاتها بسبب سخانات تعمل أثناء التوقفات. هذا القرار وحده قد يغطي كلفة المشروع.
الآلة التي لا تتكلم
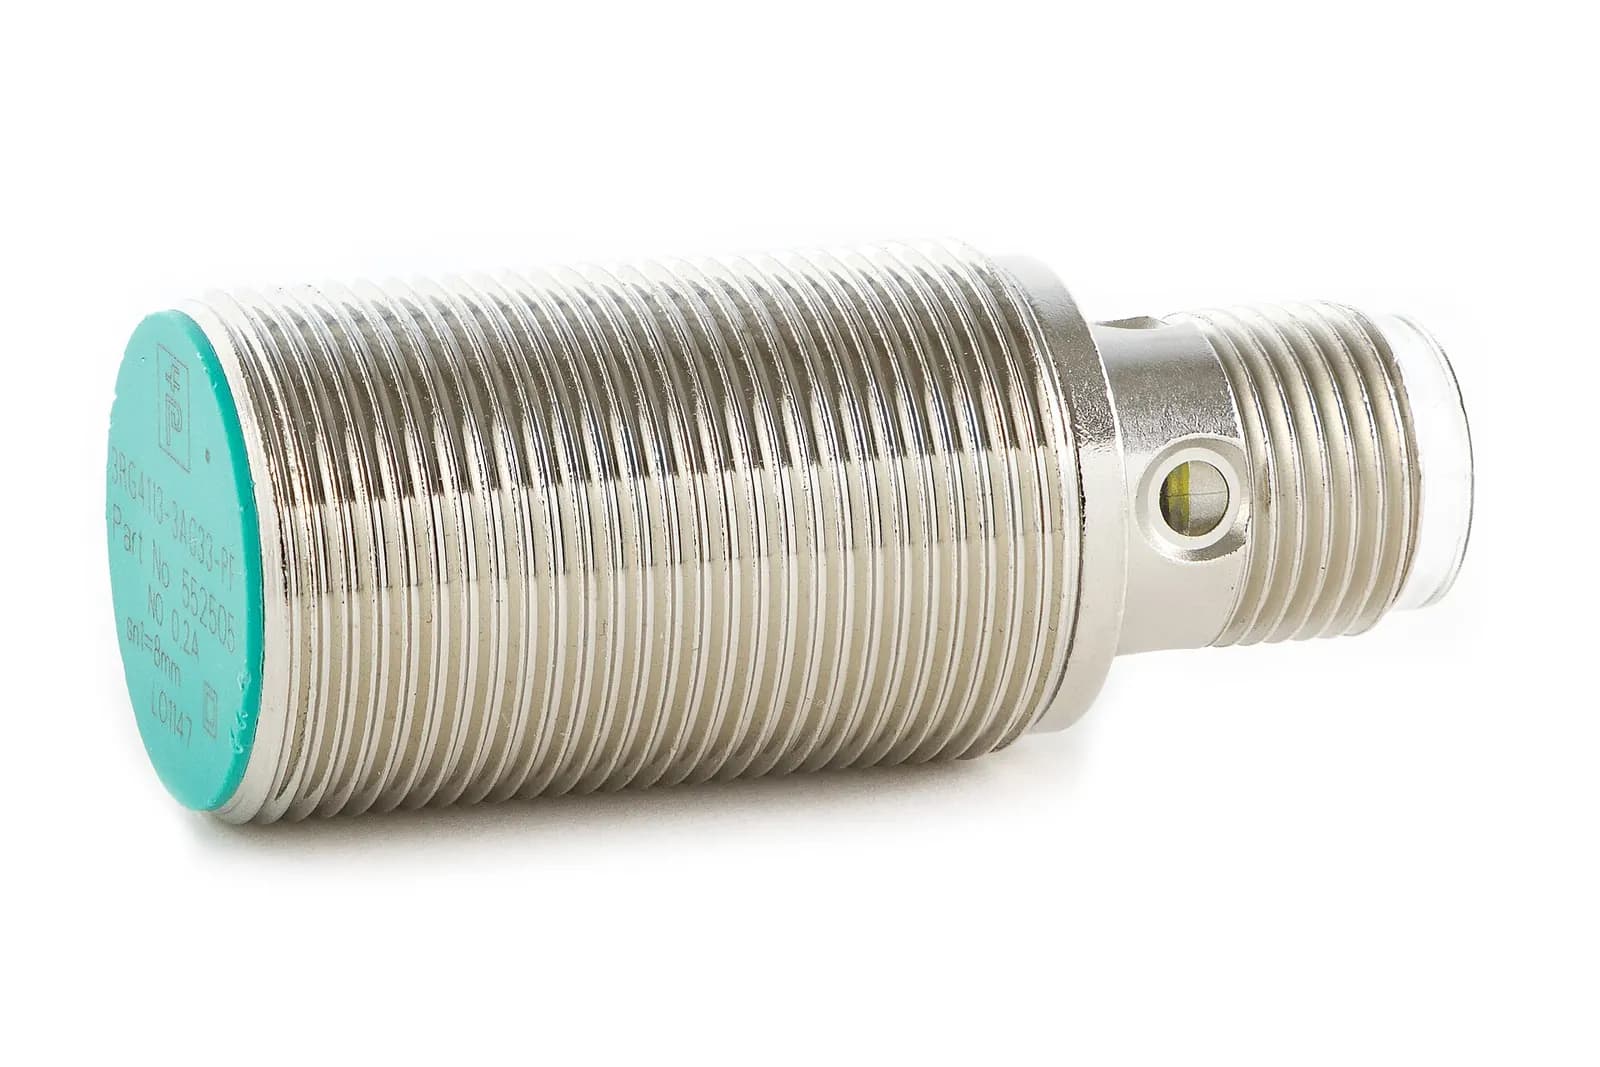
بعض الآلات القديمة لا تملك منفذ اتصال أصلًا، أو منفذها مغلق ببروتوكول خاص. هنا نلجأ إلى أبسط الحلول: حساس قرب يعدّ القطع، ومحول تيار على المحرك الرئيسي يكشف إن كانت الآلة تعمل أو متوقفة، ومدخل رقمي من ضوء الإنذار. ثلاث إشارات فقط تعطيك الكفاءة الأساسية للآلة. لا تنتظر الآلة المثالية لتبدأ.
جودة البيانات قبل كميتها
ثلاث مشكلات صغيرة تفسد مشاريع كثيرة. الأولى الوقت: إذا كانت ساعات وحدات PLC والبوابة والخادم غير متزامنة، فلن تستطيع ربط توقف آلة بإنذار في آلة أخرى، لذلك نضبط مزامنة الوقت عبر الشبكة منذ اليوم الأول. الثانية التخزين المؤقت: عند انقطاع الاتصال يجب أن تحتفظ البوابة بالبيانات وترسلها لاحقًا، وإلا ستظهر فجوات في التقارير تبدو كأنها توقفات. الثالثة معدل القراءة: قراءة كل إشارة كل عُشر ثانية تملأ الأقراص دون فائدة، بينما تكفي قراءة درجات الحرارة كل بضع ثوانٍ وتسجيل الحالات عند تغيرها فقط.
تسمية الإشارات أهم مما تظن
المشروع الذي يجمع ألف إشارة بأسماء مثل DB10.DBW24 لن يفيد أحدًا بعد سنة. نتفق مع العميل في البداية على هيكل تسمية يتبع المصنع ثم الخط ثم الآلة ثم القياس، مع الوحدة والنطاق. هذا الجهد الصغير هو ما يجعل البيانات قابلة للاستخدام في التوأم الرقمي أو في الصيانة التنبؤية لاحقًا دون إعادة عمل.
What is OPC? UA in a Minute
TheOPCFoundation
هذا الفيديو مستضاف على YouTube، وتشغيله يحمّل محتوى من Google وقد يضبط ملفات تعريف ارتباط.
المشاهدة على YouTubeالأمن: لا تفتح المصنع على الإنترنت
البوابة الطرفية يجب أن تكون الجهاز الوحيد الذي يرى شبكة التحكم وشبكة البيانات معًا، وأن تكون الاتصالات صادرة منها لا واردة إليها كلما أمكن. لا نوصي أبدًا بفتح منافذ وحدات PLC على الإنترنت مباشرة للوصول عن بعد. وتصلح مبادئ تقسيم الشبكة إلى مناطق في سلسلة ISA/IEC 62443 مرجعًا عمليًا هنا، حتى في المشاريع الصغيرة.
ماذا تقيس في الشهر الأول
- حالة كل آلة: تعمل، متوقفة مخططًا، متوقفة بعطل.
- عدد القطع الجيدة والمرفوضة.
- زمن الدورة الفعلي مقابل المصمم.
- استهلاك الطاقة للآلات الكبيرة إن وُجدت عدادات.
من هذه الأرقام وحدها تحسب الكفاءة الكلية للمعدات (OEE)، وتعرف أين يذهب الوقت. وغالبًا ما يكون أكبر مصدر للفاقد هو التوقفات القصيرة المتكررة التي لا يسجلها أحد يدويًا، مثل انتظار المادة أو تعديل بسيط بعد تغيير المنتج. هذه بالذات لا تظهر إلا عندما تُجمع البيانات آليًا. وبعد شهر أو شهرين من البيانات النظيفة يصبح لديك ما تقارن به أي تحسين لاحق: تغيير في الجدولة، أو صيانة لآلة، أو تعديل في برنامج التحكم. بدون خط أساس مسجل لا يمكن إثبات أن أي استثمار أفاد، وهذا ما تطلبه الإدارة في النهاية.
كم يستغرق المشروع الأول؟ في خط واحد بآلات معروفة البروتوكولات، يمكن أن تبدأ البيانات بالوصول خلال أسابيع قليلة من تركيب البوابة، والجزء الأطول عادة هو الاتفاق على تعريف حالات الآلة وأسباب التوقف مع فريق الإنتاج. هذا الاتفاق يستحق الوقت، لأن تقارير الكفاءة كلها تُبنى عليه، وأي غموض فيه يتحول لاحقًا إلى خلاف حول الأرقام بدل نقاش حول الحلول.
الخطوة التالية
أرسل لنا قائمة الآلات ووحدات التحكم في خط واحد عبر صفحة التواصل، وسنقترح بوابة ونطاق بيانات لتجربة قصيرة ضمن خدمات هندسة الأتمتة وإنترنت الأشياء الصناعي.