نهاية دعم S7-300 لم تعد خبرًا مستقبليًا: أعلنت Siemens الإيقاف التدريجي في 1 أكتوبر 2023، وتوقف بيع المكونات كقطع جديدة في 1 أكتوبر 2025، فأصبحت تُورَّد كقطع غيار أو عبر الإصلاح فقط بحسب إشعار Siemens الرسمي. الوحدات المركبة تستمر في العمل، لكن كل عطل في وحدة معالجة أو وحدة اتصال أصبح أصعب وأغلى في الإصلاح.
كتبنا سابقًا الخطوات التقنية لترحيل S7-300 إلى S7-1500: التحويل إلى TIA Portal، وقرار وحدات الإدخال والإخراج، ويوم التبديل. هذا المقال يسبق تلك الخطوات: كيف يقرر مدير المصنع أي خط يرحّل أولًا، وكيف يحمي الإنتاج في الفترة الانتقالية، وكيف يوزع الميزانية على عدة نوافذ صيانة.
ماذا تعني نهاية دعم S7-300 عمليًا لمصنع في الإمارات؟
في كثير من مصانع الدولة التي بُنيت بين منتصف التسعينيات وأوائل العقد الثاني من هذا القرن، تعمل خطوط كاملة على S7-300، غالبًا مع وحدات ET 200M موزعة. المشكلة ليست في يوم معين يتوقف فيه كل شيء، بل في ثلاثة مخاطر تتزايد تدريجيًا:
- قطع الغيار: المخزون العالمي يتناقص، والأسعار في السوق الثانوية ترتفع، وزمن التوريد إلى الدولة يطول.
- المعرفة: المهندس الذي يعرف برنامج الخط قد يكون غادر، والبرنامج يعمل على حاسوب قديم بنسخة STEP 7 Classic لا يجرؤ أحد على تحديثها.
- التكامل: المشترون والجهات الرقابية يطلبون بيانات وتتبعًا، وربط وحدة قديمة بأنظمة حديثة أصعب وأقل أمانًا.
وتوصي Siemens بالانتقال إلى S7-1500 أو S7-1200، وتنشر دليل ترحيل من S7-300/400 إلى S7-1500 يشرح الخيارات التقنية. ما لا يجيب عنه الدليل هو الترتيب: أي خط أولًا.
تقييم المخاطر لكل خط: مصفوفة بسيطة
قيّم كل وحدة تحكم على ثلاثة محاور بدرجة من 1 إلى 3، ثم اجمع. الخط صاحب المجموع الأعلى يرحّل أولًا.
| المحور | درجة 1 | درجة 3 |
|---|---|---|
| أثر التوقف على الإنتاج | خط احتياطي أو غير حرج | خط وحيد لمنتج رئيسي |
| توفر قطع الغيار | قطع احتياطية مختبرة في المخزن | لا توجد قطع ولا مصدر معروف |
| حالة المعرفة والتوثيق | برنامج موثق ونسخة احتياطية حديثة | لا نسخة مؤكدة ولا أحد يعرف البرنامج |
هذه المصفوفة تبدو بسيطة، لكنها تغيّر الحوار مع الإدارة: بدلًا من «نحتاج ميزانية لتحديث كل وحدات التحكم»، تقدّم قائمة مرتبة بالمخاطر، وخطة تبدأ بخطين أو ثلاثة.
مثال توضيحي: مصنع أغذية بثلاثة خطوط
لنفترض مصنع أغذية في الشارقة فيه ثلاثة خطوط على S7-300. خط التعبئة الرئيسي يحمل 60% من الإنتاج، وبرنامجه موثق جيدًا وفي المخزن وحدة معالجة احتياطية: مجموعه 3 + 1 + 1 = 5. خط التغليف الثانوي غير حرج، لكن لا قطع غيار له ولا نسخة مؤكدة من برنامجه: 1 + 3 + 3 = 7. وخط الخلط بينهما: 2 + 2 + 2 = 6.
النتيجة تفاجئ الإدارة عادة: الخط الأقل أهمية في الإنتاج هو الأعلى مخاطرة، لأن عطلًا واحدًا فيه قد يعني أسابيع دون حل. والقرار الصحيح غالبًا أن يُؤمَّن خط التغليف فورًا بنسخة احتياطية وقطعة غيار، ثم يُرحَّل في النافذة الأولى، بينما ينتظر خط التعبئة المحمي جيدًا دوره مع تخطيط أدق لتوقفه الأطول.
حماية الإنتاج حتى يأتي دور الخط
- نسخ احتياطية مؤكدة: انسخ البرنامج من الوحدة الفعلية لا من الحاسوب، وقارن النسختين، واحفظ بطاقة الذاكرة الاحتياطية.
- قطع غيار حرجة: وحدة المعالجة، ووحدة التغذية، ووحدات الاتصال، وأكثر وحدات الإدخال والإخراج استخدامًا. اختبرها قبل أن تحتاجها.
- حاسوب هندسي معروف: جهاز واحد موثق عليه STEP 7 والتراخيص، مع صورة كاملة للقرص.
- توثيق الشبكة: عناوين PROFIBUS أو MPI أو الشبكة الصناعية، وأي اتصالات مع أنظمة أخرى.
- خطة استجابة للأعطال: من يُستدعى، ومن أين تُطلب القطعة، وكم ساعة يتحمل الخط.
- تجميد التعديلات غير الضرورية: كل تعديل جديد على برنامج سيُرحَّل قريبًا يضيف عملًا للترحيل ومخاطرة على الخط. اجعل التعديلات في هذه الفترة للضرورات فقط، ووثّق كل واحد منها.
What are the differences between SIMATIC S7-300 and S7-1500 PLCs?
RealPars
هذا الفيديو مستضاف على YouTube، وتشغيله يحمّل محتوى من Google وقد يضبط ملفات تعريف ارتباط.
المشاهدة على YouTubeتوزيع الترحيل على نوافذ الصيانة
نادرًا ما يكون ترحيل مصنع كامل في توقف واحد قرارًا جيدًا. الأفضل توزيعه على نوافذ الصيانة السنوية أو نصف السنوية، خطًا أو خطين في كل نافذة. الخط الأول يعلّم الفريق الكثير عن جودة التوثيق والمفاجآت في البرنامج القديم، فيصبح الثاني أسرع.
وفي كل نافذة، يُختبر البرنامج المرحّل على نموذج محاكاة قبل يوم التبديل، كما شرحنا في مراحل مشروع التشغيل الافتراضي. هذا ما يجعل التوقف المخطط كافيًا: لا يُكتشف خطأ منطقي على الخط وهو متوقف والإنتاج ينتظر.
وقرار المنصة ليس واحدًا لكل الخطوط. الخط الكبير الذي يتحكم في عشرات المحركات ويتصل بنظام إشراف يناسبه S7-1500، بينما قد تكفي S7-1200 لآلة صغيرة مستقلة. وقرار إبقاء وحدات ET 200M الموزعة مؤقتًا أو استبدالها يؤثر في مدة التوقف أكثر من قرار وحدة المعالجة نفسها.
عندما يحتاج جزء من البرنامج إعادة كتابة
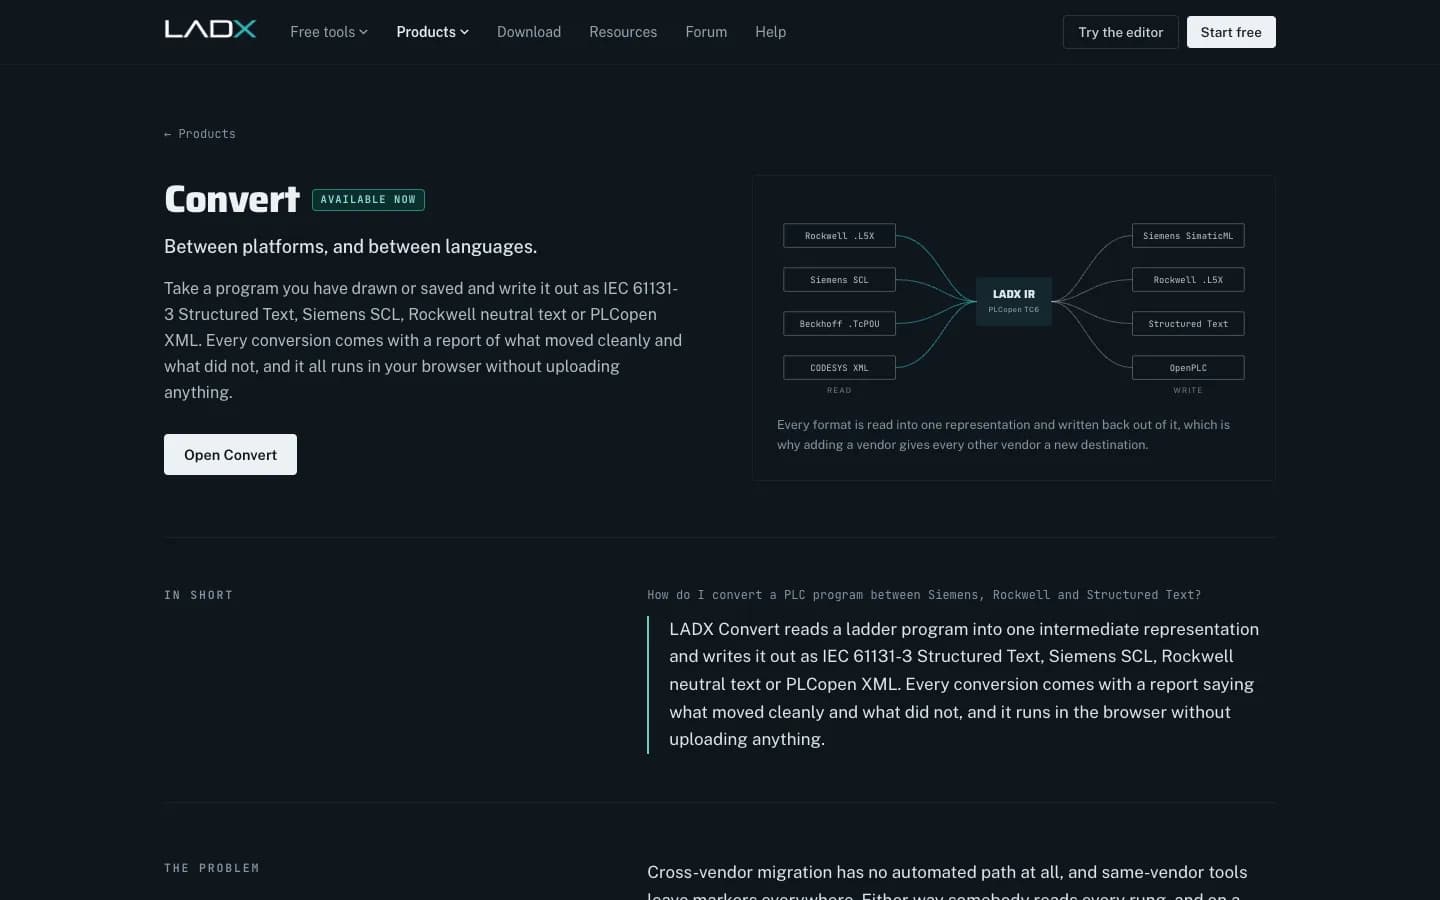
أداة الترحيل في TIA Portal تنقل معظم البرنامج، لكن بعض الأجزاء القديمة تستحق إعادة الكتابة بدل النقل الحرفي، مثل الحسابات المكتوبة بلغة STL. في هذه الحالة يمكن كتابة المنطق الجديد واختباره ثم تصديره بلغة SCL عبر أداة مثل LADX Convert، التي تكتب البرامج إلى SCL و Structured Text وغيرهما مع تقرير بما انتقل بسلاسة وما لم ينتقل. لكن انتبه: LADX لا يقرأ مشاريع STEP 7 القديمة، فهو أداة لصياغة الأجزاء المعاد كتابتها لا لترحيل المشروع.
لا تنسَ ما حول وحدة التحكم
الترحيل الذي يغيّر وحدة المعالجة ويترك شاشة تشغيل قديمة أو نظام إشراف يتصل عبر برنامج تشغيل غير مدعوم يؤجل المشكلة فقط. ضع شاشات HMI ونظام SCADA في المصفوفة نفسها، واقرأ دليلنا عن تحديث نظام SCADA القديم إذا كان الإشراف جزءًا من الخطة.
الخطوة التالية
أرسل لنا قائمة الجرد أعلاه عبر صفحة التواصل، وسنرد بترتيب مقترح للخطوط ونطاق مكتوب للخط الأول ضمن خدمة ترحيل وتحديث أنظمة PLC. ولفهم السياق الأوسع للتحديث في الدولة، اطلع على ملخص سوق الأتمتة في الإمارات.