ترحيل S7-300 إلى S7-1500 يتم في خمس خطوات: جرد البرامج والأجهزة، وتحويل المشروع من STEP 7 Classic إلى TIA Portal، وإعادة كتابة الأجزاء التي لا تنتقل تلقائيًا، واختبار البرنامج الجديد على محاكاة، ثم التبديل في نافذة صيانة قصيرة. الوقت الذي يُصرف في الخطوتين الأولى والرابعة هو ما يحدد إن كان يوم التبديل هادئًا أم طويلًا.
لماذا الآن وليس بعد خمس سنوات؟
بحسب إشعار Siemens الرسمي حول الإيقاف التدريجي لمكونات S7-300 و ET 200M، أُعلن الإيقاف التدريجي (PM400) في 1 أكتوبر 2023، ثم توقف بيع المكونات كقطع جديدة (PM410) في 1 أكتوبر 2025، وأصبحت تُورَّد كقطع غيار أو عبر الإصلاح فقط، ولا تُستخدم لتوسعات أو استثمارات جديدة. أما الإيقاف النهائي فلا يُخطط له قبل أكتوبر 2033، وهو ما يتوافق مع قول صفحة S7-300 لدى Siemens إن العائلة متاحة حتى 2033. البديل الذي تسميه Siemens لأتمتة المصانع هو S7-1500 مع ET 200MP. الرسالة إذن ليست أن الوحدة ستتوقف غدًا، بل أن أمامك نافذة للتخطيط، وأن مهلة توريد قطع الغيار وأسعارها لن تتحسن.
في الإمارات تحديدًا نرى عاملًا إضافيًا: كثير من خطوط الإنتاج جاءت مع آلات أوروبية قبل عشر أو خمس عشرة سنة، وبرامجها كتبها مورد الآلة ولم تُحدَّث منذ ذلك الحين. المهندس الذي يفهمها قد يكون غادر، والنسخة الوحيدة من البرنامج قد تكون داخل الوحدة نفسها.
الخطوة 1: الجرد قبل أي شيء
- اقرأ البرنامج من كل وحدة وقارنه بآخر نسخة محفوظة. الفروقات شائعة أكثر مما تتوقع.
- سجّل طراز كل وحدة CPU ووحدات الاتصال والإدخال والإخراج وإصدار البرنامج الثابت.
- حدد الشبكات: MPI أو PROFIBUS DP أو PROFINET، والأجهزة الأخرى المتصلة بها مثل المحولات والقارئات وشاشات HMI.
- اجمع الوظائف الخاصة: كتل من مكتبات المورد، وكتل محمية بكلمة مرور، ووظائف اتصال مع أنظمة أخرى.
الخطوة 2: تحويل المشروع إلى TIA Portal
يوفر TIA Portal من Siemens بيئة تحويل مشاريع STEP 7 Classic، وتنشر Siemens دليلًا للترحيل من S7-300/400 إلى S7-1500 يغطي تخطيط الترحيل والأجهزة وتحويل البرامج. التحويل الآلي ينقل معظم الكتل والرموز، لكنه ليس زرًا سحريًا. ما يحتاج عادة إلى مراجعة يدوية: العنونة غير المباشرة والمؤشرات، ووظائف النظام القديمة التي تغيرت أسماؤها أو طريقة استدعائها في S7-1500، والكتل التي تعتمد على الوصول المطلق إلى الذاكرة بدل الوصول المحسّن، والاتصالات بين الوحدات.
الخطوة 3: قرار وحدات الإدخال والإخراج
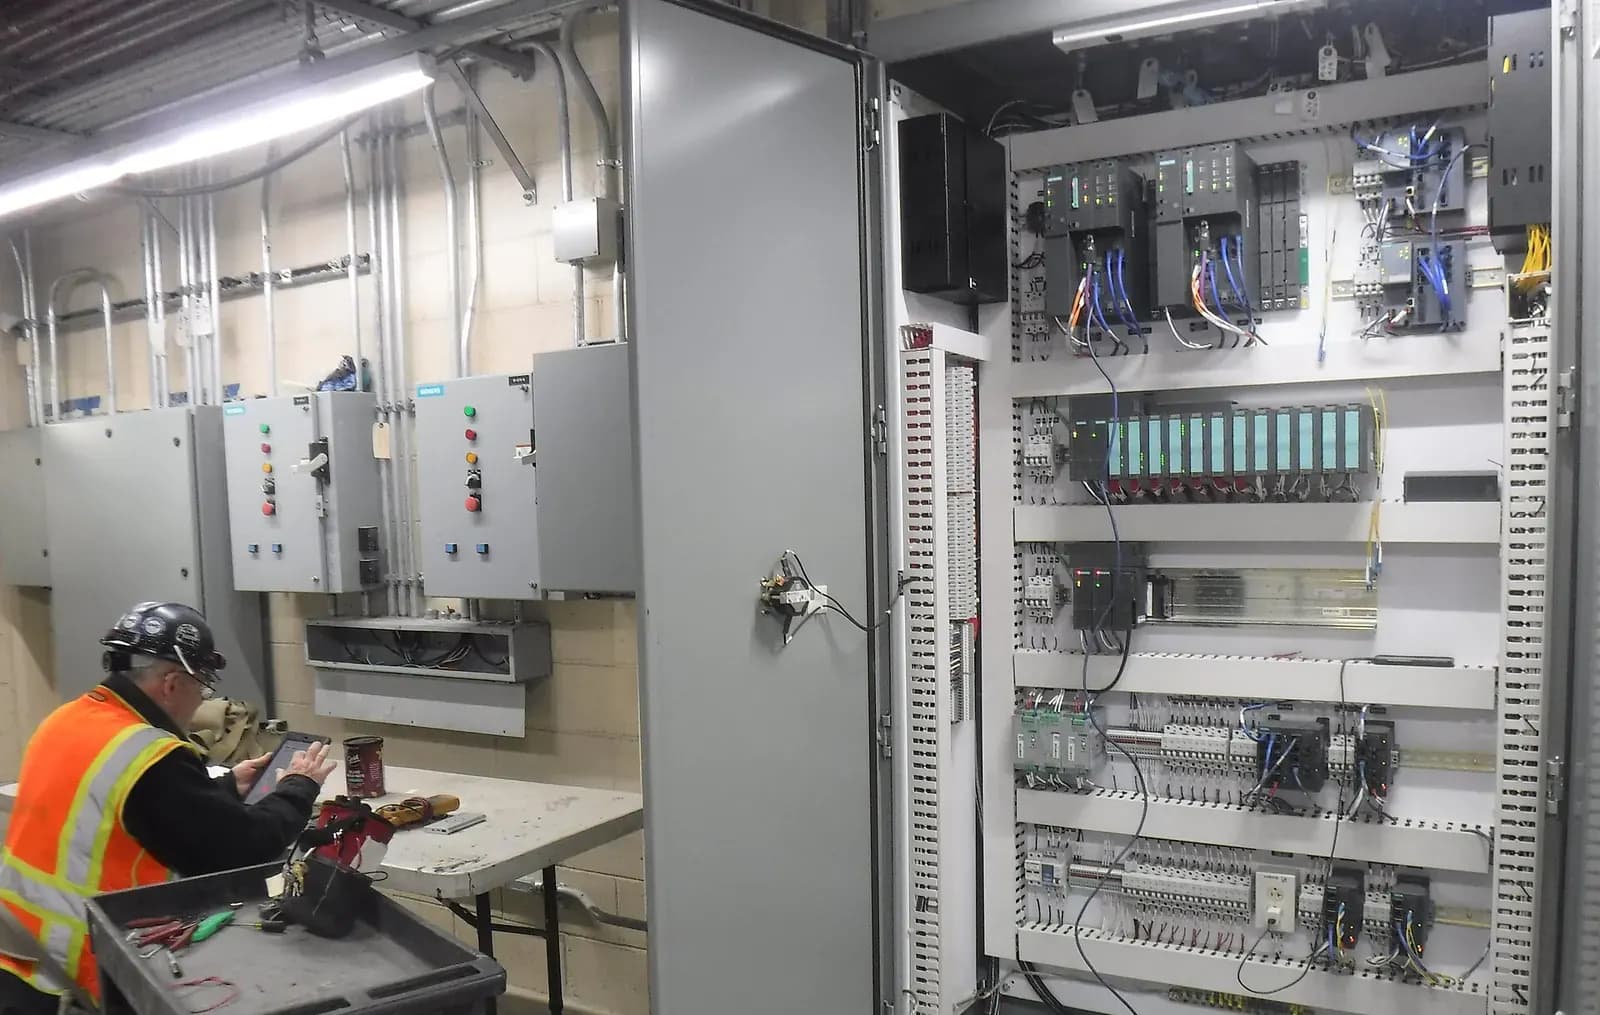
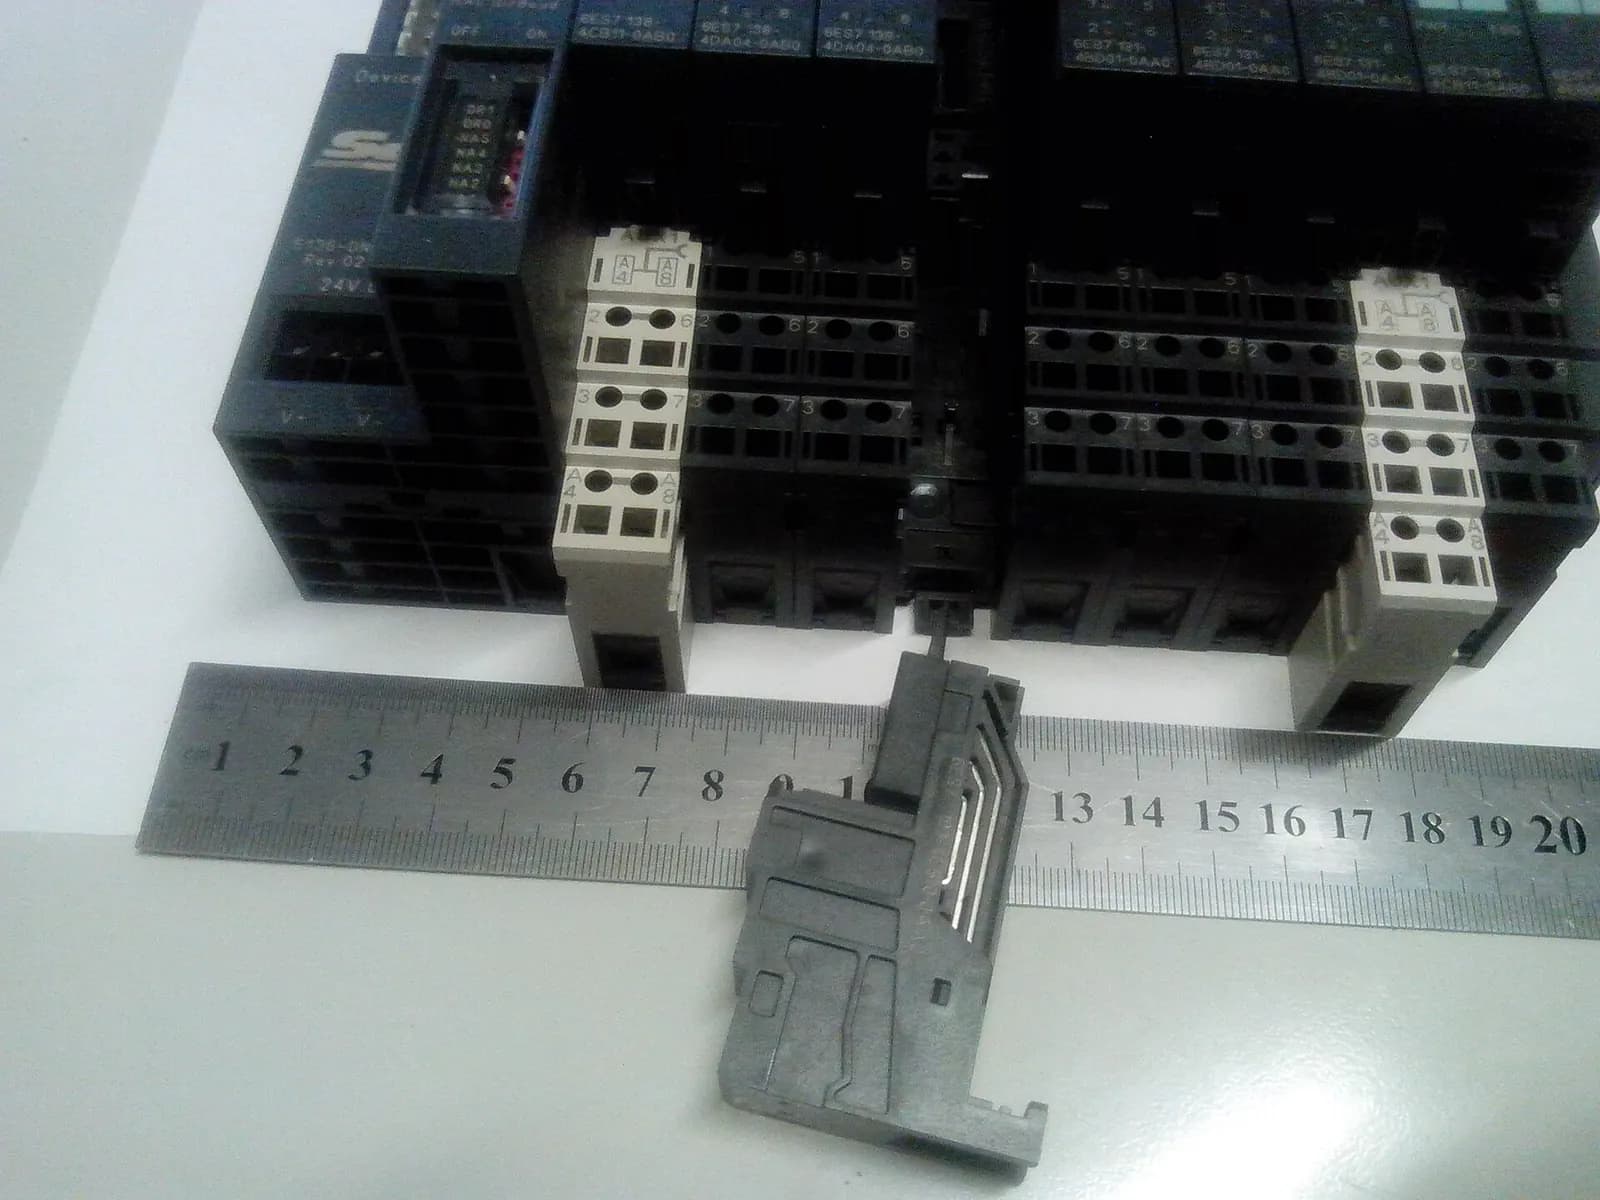
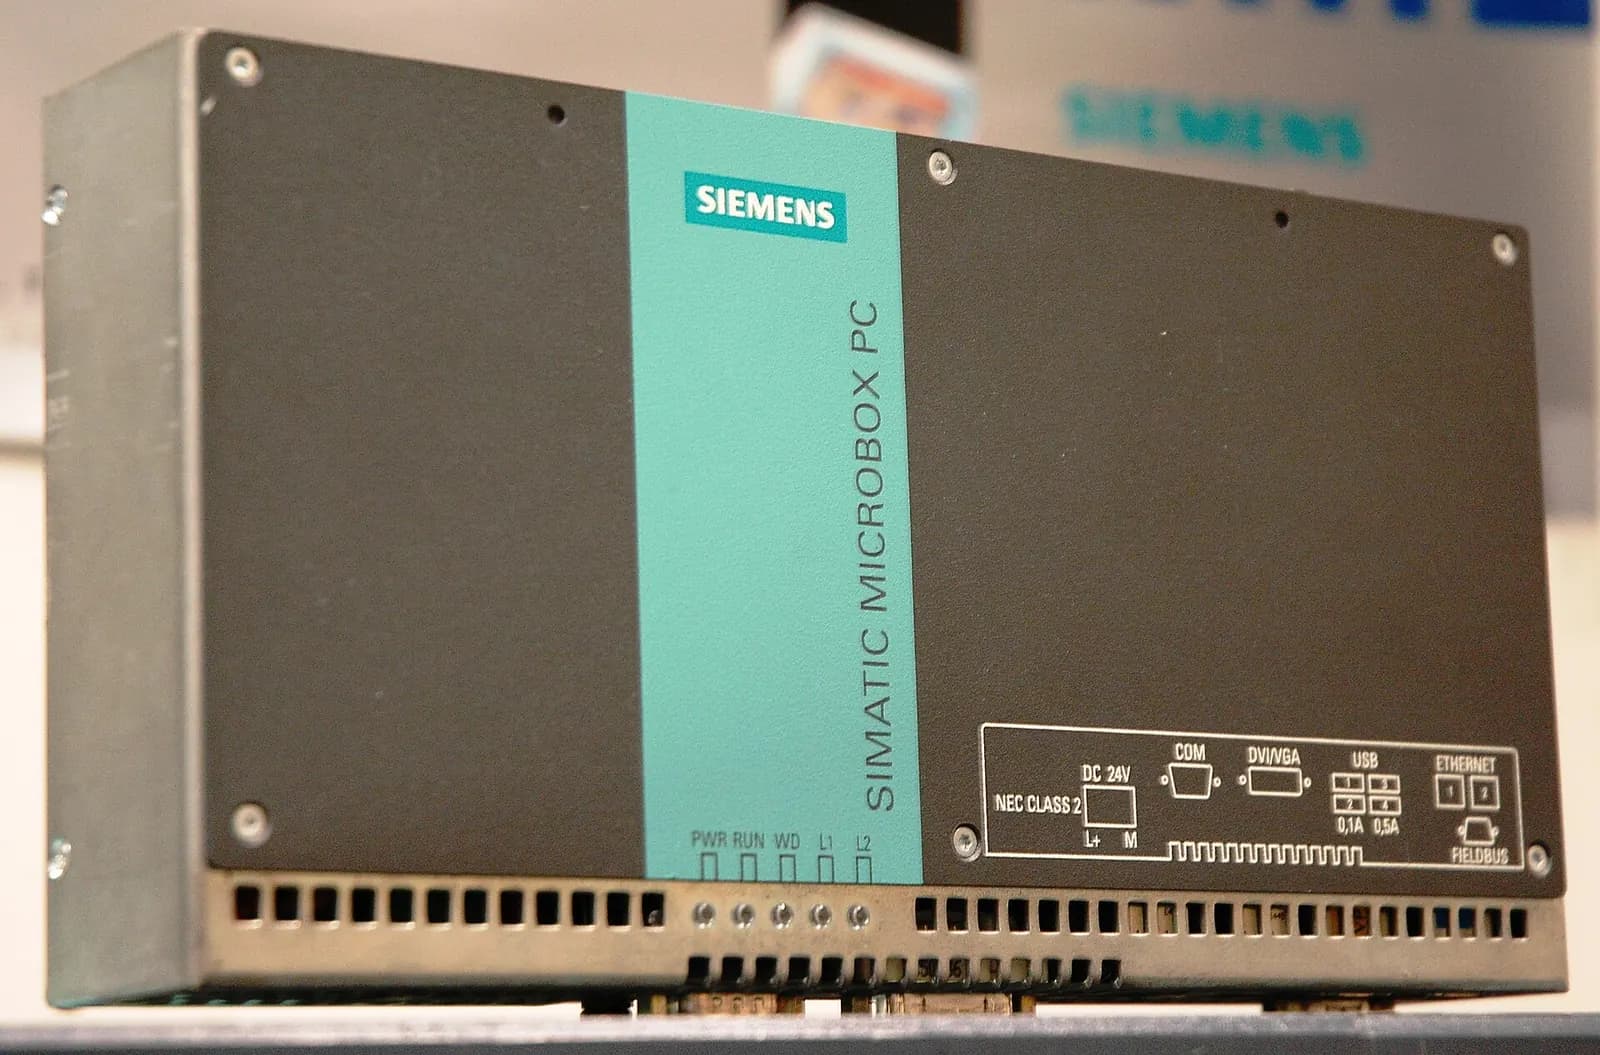
أكبر وفر في الكلفة والوقت يأتي غالبًا من عدم إعادة أسلاك المصنع. في كثير من المشاريع نستبدل وحدة CPU فقط ونُبقي وحدات ET 200M في مكانها مع وحدة واجهة PROFINET بدل PROFIBUS، فلا تُلمس الأسلاك الميدانية. في مشاريع أخرى تكون وحدات الإدخال والإخراج نفسها متقادمة أو مزدحمة، فيصبح الاستبدال الكامل أنظف. القرار هندسي واقتصادي معًا، ويجب أن يُكتب في النطاق قبل البدء.
| الخيار | الإيجابيات | السلبيات |
|---|---|---|
| استبدال CPU والإبقاء على I/O | أقل وقت توقف، لا إعادة أسلاك | تبقى وحدات قديمة في النظام |
| استبدال كامل للوحة | نظام جديد بالكامل وموثق | وقت توقف أطول وكلفة أعلى |
| ترحيل مرحلي لكل خط | خطر موزع وتعلم تدريجي | فترة يعمل فيها نظامان مختلفان |
الخطوة 4: الاختبار بالمحاكاة
نشغّل البرنامج المرحّل على وحدة PLC افتراضية مثل PLCSIM Advanced، ونربطه بنموذج بسيط للآلة أو بإشارات محاكاة، ثم نختبر التسلسلات والأقفال والإنذارات حالة بحالة مقابل سلوك البرنامج القديم. هذه المرحلة هي المكان الذي تظهر فيه أخطاء العنونة والمؤقتات، وكل خطأ يُكتشف هنا يوفر ساعة أو أكثر في الموقع. شرحنا الفكرة بالتفصيل في مقال التشغيل الافتراضي.
Migrating S7 PLC Applications to TIA Portal v21 (P263)
Insights In Automation
هذا الفيديو مستضاف على YouTube، وتشغيله يحمّل محتوى من Google وقد يضبط ملفات تعريف ارتباط.
المشاهدة على YouTubeالخطوة 5: يوم التبديل
- نسخة احتياطية كاملة من النظام القديم، مع إبقاء الوحدة القديمة جاهزة للعودة إليها.
- قائمة فحص مكتوبة لكل إشارة حرجة وكل قفل أمان، تُوقَّع بعد اختبارها.
- تشغيل الآلة بسرعة منخفضة أولًا، ثم بالحمل الكامل.
- مراقبة مكثفة في الورديات الأولى مع وجود مهندس متاح عن بعد.
الشبكات ودوائر الأمان
إذا كان الخط يعتمد على PROFIBUS DP فالترحيل فرصة للانتقال إلى PROFINET، لكن ذلك يعني مراجعة كل جهاز متصل: المحولات وصمامات التحكم والموازين. بعض الأجهزة القديمة لا تدعم PROFINET، فتبقى على PROFIBUS عبر وحدة اتصال مناسبة إلى حين استبدالها. وإذا كان في الخط منطق أمان مبرمج على وحدة F-CPU، فالترحيل يحتاج إلى إعادة التحقق من دوائر الأمان وتوثيق ذلك، لأن أي تغيير في برنامج الأمان يمس سلامة الأشخاص لا الإنتاج فقط. هذا الجزء لا يُختصر.
لا تنسَ شاشات التشغيل
وحدة PLC نادرًا ما تعمل وحدها. في معظم الخطوط توجد شاشة تشغيل من جيل WinCC flexible أو شاشات أقدم، وهذه تحتاج إلى ترحيل موازٍ. بعض الشاشات تنتقل إلى TIA Portal بأداة الترحيل مع تعديلات، وبعضها يحتاج إلى إعادة بناء على لوحات أحدث. القرار هنا يتأثر بعدد الشاشات وجودة تصميمها: إذا كانت الشاشات القديمة مزدحمة وغير واضحة للمشغل، فإعادة التصميم أثناء الترحيل توفر جهدًا لاحقًا. وتذكّر أن عناوين الإشارات في الشاشة مرتبطة بعناوين البرنامج، فأي تغيير في هيكل الكتل ينعكس عليها.
كيف نقدّر الجهد
تقدير الجهد يبدأ بعدد الكتل وحجمها، ثم بنسبة الكود المكتوب بلغات تنتقل بسهولة مثل LAD و FBD مقابل الكود المكتوب بلغة STL الذي يحتاج إلى مراجعة أدق، ثم بعدد الاتصالات مع أنظمة أخرى. مشروع بآلة واحدة ووحدة CPU واحدة يختلف كثيرًا عن خط بخمس وحدات تتبادل البيانات. لذلك لا نعطي سعرًا قبل رؤية المشروع؛ نطلب النسخة، ونجري تحويلًا تجريبيًا، ونعطيك تقريرًا بعدد التحذيرات والأخطاء التي أظهرتها الأداة، وعلى أساسه يُبنى عرض بسعر ثابت.
التسليم: ما الذي يجب أن تستلمه
- مشروع TIA Portal كامل مع الرموز والتعليقات، وليس ملفًا ثنائيًا فقط.
- سجل يوضح كل تعديل يدوي أُجري بعد أداة الترحيل وسببه.
- تقرير الاختبار بالمحاكاة مع نتائج كل حالة.
- قائمة قطع الغيار الجديدة وأرقامها.
ترحيل وحدات PLC هو عادة المرحلة الرابعة في خطة ترقية المصنع إلى الثورة الصناعية الرابعة، ويأتي بعده تحديث نظام SCADA في كثير من المشاريع.
الخطوة التالية
أرسل لنا نسخة من مشروع STEP 7 وقائمة الأجهزة عبر صفحة التواصل، وسنعود إليك بتقييم لما ينتقل تلقائيًا وما يحتاج إلى إعادة كتابة، ضمن خدمات هندسة الأتمتة. وإذا كان فريقك يحتاج إلى تدريب على TIA Portal بعد الترحيل، فلدينا برامج التدريب الهندسي.